


CNC işlemede her operasyon aynı spindle devriyle gerçekleştirilemez. Özellikle küçük çaplı kesici takımların kullanıldığı mikro işleme, hassas frezeleme, gravür ve ince detayların işlendiği uygulamalarda daha yüksek devirlere ihtiyaç duyulabilir. Mevcut CNC tezgâhının spindle kapasitesi operasyonun gerektirdiği çalışma koşullarını karşılamadığında ise yüksek devirli işleme için hız kafası kullanımı değerlendirilebilir.
Ancak bir hız kafası seçerken yalnızca ulaşılabilen maksimum rpm değerine bakmak yeterli değildir. Kullanılacak takımın çapı, işlenecek malzeme, operasyonun türü, yüzey beklentisi, takım bağlama sistemi ve mevcut CNC tezgâhının yapısı birlikte değerlendirilmelidir.
KR Teknik, CNC işleme çözümleri kapsamında elektronik hız kafaları sunarak yüksek devir gerektiren uygulamalar için alternatif çözümler sağlamaktadır. Bu yazıda, yüksek devirli kesim için hız kafası seçerken dikkat edilmesi gereken temel noktaları uygulama odaklı olarak ele alıyoruz.
Yüksek Devirli İşleme İçin Hız Kafası Ne Zaman Gerekir?
Bir CNC tezgâhında hız kafası kullanım ihtiyacı, öncelikle gerçekleştirilecek operasyonun gerektirdiği kesme koşullarıyla ilgilidir. Eğer kullanılan takım ve işleme operasyonu mevcut spindle’ın sağlayabildiği devir aralığının üzerinde bir çalışma gerektiriyorsa, harici bir yüksek hızlı spindle çözümü gündeme gelebilir.
Özellikle küçük çaplı takımlarda bu durum daha belirgin hale gelir. Takım çapı küçüldükçe istenen kesme hızına ulaşmak için daha yüksek spindle devrine ihtiyaç duyulabilir. Bu nedenle mikro frezeleme veya küçük çaplı takımlarla yapılan hassas işlemlerde yüksek devirli hız kafaları önemli bir alternatif oluşturabilir.
Burada amaç, CNC tezgâhı sürekli olarak maksimum devirde çalıştırmak değildir. Amaç, belirli bir operasyon için ihtiyaç duyulan çalışma koşullarını sağlayabilecek uygun spindle çözümünü belirlemektir.
Hız Kafası Seçiminde İlk Kriter: Kullanılan Takımın Çapı
Yüksek devirli işleme söz konusu olduğunda takım çapı, hız kafası seçiminde dikkate alınması gereken temel unsurlardan biridir.
Küçük çaplı takımlarda uygun kesme hızına ulaşmak için daha yüksek devirlere ihtiyaç duyulabilir. Buna karşılık takım çapı büyüdükçe aynı kesme hızına ulaşmak için gereken devir azalabilir.
Bu nedenle hız kafası seçmeden önce şu soruların cevaplanması gerekir:
Kullanılacak kesici takımın çapı nedir?
Frezeleme mi, delme mi yapılacak?
Takımın önerilen çalışma koşulları nelerdir?
Mevcut CNC spindle’ı gerekli devri sağlayabiliyor mu?
İşlemde hassasiyet ve yüzey kalitesi açısından nasıl bir sonuç bekleniyor?
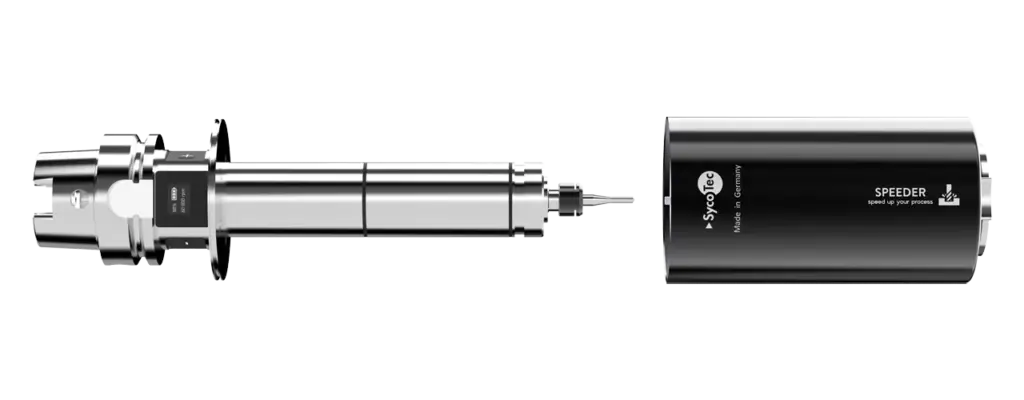
Örneğin SycoTec’in SPEEDER 60 ER11 modelinde üretici verileri, frezeleme için yaklaşık 4 mm’ye kadar, delme için ise yaklaşık 3 mm’ye kadar takım kullanımını belirtmektedir. Bu değerler, hız kafasının özellikle küçük çaplı takımların kullanıldığı yüksek devirli uygulamalara yönelik konumlandırıldığını göstermektedir.
Mevcut CNC Spindle Kapasitesi Neden Önemli?
Bir hız kafası seçmeden önce mevcut CNC tezgâhının spindle kapasitesinin bilinmesi gerekir. Çünkü hız kafasının temel kullanım amaçlarından biri, belirli operasyonlarda mevcut spindle’ın sağlayamadığı yüksek devir ihtiyacını karşılamaktır.
Örneğin mevcut spindle 12.000 rpm seviyesinde çalışırken kullanılan 3 mm çapındaki bir mikro freze için daha yüksek bir çalışma devri gerekiyorsa, yüksek hızlı bir spindle çözümü değerlendirilebilir.
SycoTec’in yayınladığı bir uygulama karşılaştırmasında 3 mm çapındaki mikro freze ile yapılan profil frezeleme işleminde makine spindle’ı 12.000 rpm’de, SPEEDER 60 ER11 ise 50.900 rpm’de çalıştırılmıştır. Bu örnek, yüksek devirli bir çözümün küçük çaplı takım kullanılan belirli bir uygulamada nasıl konumlandırılabileceğini göstermektedir.
Ancak bu tür bir karşılaştırmanın her malzeme ve her üretim operasyonu için aynı sonucu vereceği düşünülmemelidir. Hız kafası seçimi her zaman gerçek işleme koşullarına göre yapılmalıdır.
Yüksek Devir Her Operasyon İçin Gerekli mi?
Hayır. Yüksek devir, yalnızca operasyonun gerektirdiği durumlarda avantaj sağlayabilecek bir çalışma koşuludur.
Bir hız kafasının 60.000 rpm seviyesine ulaşabilmesi, her işlemin 60.000 rpm’de yapılması gerektiği anlamına gelmez. Takım çapı, malzeme, kesme derinliği, ilerleme ve takım üreticisinin önerileri gibi faktörler uygun çalışma koşullarının belirlenmesinde birlikte değerlendirilmelidir.
Bu nedenle hız kafası seçiminde “en yüksek devir kaç?” sorusu kadar “benim uygulamam için hangi devir aralığı gerekli?” sorusu da önemlidir.
Yüzey Kalitesi İçin Hız Kafası Seçimi
Yüksek devirli işleme çözümleri özellikle hassas detayların ve ince geometrilerin işlendiği operasyonlarda gündeme gelebilir. Küçük çaplı takımın uygun kesme koşullarında çalıştırılması, işleme sürecinin ihtiyaçlarına göre yüzey kalitesi açısından değerlendirilebilir.
SycoTec, SPEEDER 60 ER11’i yüksek hızlı işleme uygulamalarında daha kısa işlem süreleri ve yüzey kalitesi gibi hedeflerle konumlandırmaktadır. Üreticinin 2025 tarihli açıklamasında da özellikle hassas detaylar ve ince konturların işlendiği uygulamalarda yüksek devirli yapının kullanılabileceği belirtilmektedir.
Ancak yüzey kalitesini yalnızca spindle devrine bağlamak doğru değildir. Takım geometrisi, takımın bağlanması, ilerleme, kesme koşulları ve tezgâhın genel rijitliği de sonuç üzerinde etkili olabilir.
Bu nedenle yüksek devirli hız kafası, bütün işleme sürecinin bir parçası olarak değerlendirilmelidir.
Hız Kafası Seçerken Takım Bağlama Sistemini Kontrol Edin
Yüksek devirli uygulamalarda takımın hız kafasına doğru şekilde bağlanması kritik bir konudur. Bu nedenle ürün seçiminden önce kullanılacak takımın sap çapı ve hız kafasının takım bağlama sistemi kontrol edilmelidir.
Örneğin SPEEDER 60 ER11, ER11 takım bağlama sistemi kullanmaktadır ve üretici teknik verilerinde maksimum 7 mm takım sapı belirtilmektedir.
Burada yalnızca pens ölçüsüne bakmak yeterli değildir. Takım, pens, bağlama somunu ve spindle arasındaki uyumun yanı sıra yüksek devirde çalışmaya uygun bağlama koşulları da dikkate alınmalıdır.
Özellikle yüksek devirlerde takımın doğru bağlanması ve sistemde uygun çalışma koşullarının oluşturulması, işleme güvenilirliği açısından önem taşır.
CNC Tezgâh ile Hız Kafası Uyumluluğu
Hız kafasının teknik özellikleri kadar mevcut CNC tezgâh ile uyumluluğu da seçim sürecinin önemli bir parçasıdır.
Makinenin takım arayüzü, hız kafasının bağlanma şekli, takım magaziniyle kullanım durumu ve çalışma yöntemi önceden kontrol edilmelidir. Bu noktada ürünün farklı takım arayüzleriyle sunulabilmesi, farklı CNC altyapıları açısından seçim esnekliği sağlayabilir.
SPEEDER 60 ER11 için üretici tarafından HSK, SK, BT, CAT ve PSC gibi farklı makine arayüzleri sunulmaktadır. Hangi arayüzün kullanılacağı ise mevcut CNC tezgâhın yapısına göre belirlenmelidir.
Bu nedenle hız kafası sipariş edilmeden veya projeye dahil edilmeden önce mevcut tezgâhın takım arayüzünün net şekilde belirlenmesi gerekir.
Frezeleme ve Delme İçin Hız Kafası Seçimi Aynı mı?
Her iki operasyon yüksek devir gerektirebilse de kullanılacak takım ve çalışma koşulları aynı değildir.
Frezeleme operasyonunda takım çapı, kesme derinliği ve işlenecek geometrinin yanında takımın kesici yapısı da değerlendirilirken, delme operasyonunda takım çapı ve delme koşulları farklı bir değerlendirme gerektirir.
SPEEDER 60 ER11’in üretici teknik verilerinde frezeleme için yaklaşık Ø4 mm’ye kadar, delme için ise yaklaşık Ø3 mm’ye kadar takım bilgisi verilmesi de uygulama türüne göre seçim yapılması gerektiğini göstermektedir.
Dolayısıyla yalnızca “yüksek devirli bir hız kafası” aramak yerine, hangi operasyon için kullanılacağı önceden belirlenmelidir.
Hız Kafası Seçiminde Devir Aralığı Nasıl Değerlendirilmeli?
Devir aralığı, hız kafasının seçiminde en görünür teknik özelliklerden biridir. Ancak bu değerin uygulamanın ihtiyaçlarıyla birlikte değerlendirilmesi gerekir.
Örneğin SPEEDER 60 ER11 için üretici güncel ürün sayfasında 7.000–60.000 rpm devir aralığı belirtilmektedir. Devir ayarı sistem üzerindeki ekran üzerinden yapılabilmektedir.
Bu geniş aralık, farklı yüksek devirli işleme senaryolarının değerlendirilmesine imkân verir. Ancak operasyon için gerekli devir belirlenirken takım üreticisinin tavsiyeleri ve işlenecek malzemenin özellikleri dikkate alınmalıdır.
Başka bir ifadeyle, hız kafası seçerken yüksek maksimum devre sahip olmak tek başına seçim kriteri olmamalıdır. Gerekli devir aralığının doğru şekilde karşılanması daha anlamlı bir değerlendirme sağlar.
Yüksek Devirli İşleme İçin Hız Kafası Seçiminde 5 Temel Kriter
Uygulamaya uygun bir hız kafası belirlemek için aşağıdaki beş başlık birlikte değerlendirilebilir:
1. Takım çapı
Kullanılacak takımın çapı, ihtiyaç duyulan spindle devrinin belirlenmesinde temel unsurlardan biridir. Özellikle mikro takımlarda yüksek devir ihtiyacı daha fazla gündeme gelebilir.
2. Gerekli devir aralığı
Mevcut spindle’ın sağlayabildiği devir ile operasyonun ihtiyaç duyduğu devir karşılaştırılmalıdır. Aradaki fark, hız kafası ihtiyacının değerlendirilmesine yardımcı olur.
3. Operasyon türü
Frezeleme, delme, gravür veya hassas yüzey işleme gibi farklı operasyonların gereksinimleri aynı değildir. Hız kafası, yapılacak işlem üzerinden değerlendirilmelidir.
4. Takım bağlama sistemi
Takım sapı ile hız kafasının bağlama sistemi uyumlu olmalıdır. Pens sistemi, takım çapı ve bağlama koşulları birlikte kontrol edilmelidir.
5. CNC tezgâh uyumluluğu
Hız kafasının makineye nasıl bağlanacağı, mevcut takım arayüzü ve kullanım senaryosu önceden belirlenmelidir.
KR Teknik ile Uygulamaya Uygun Hız Kafası Seçimi
CNC işleme süreçlerinde doğru hız kafasının belirlenmesi, yalnızca teknik özellikleri karşılaştırmaktan ibaret değildir. Kullanılacak takımın çapı, operasyonun türü, mevcut spindle devri ve tezgâhın takım arayüzü birlikte değerlendirilmelidir.
KR Teknik, CNC ve endüstriyel işleme çözümleri kapsamında elektronik hız kafaları ürün grubunu sunmaktadır. Özellikle mevcut CNC altyapısında yüksek devir ihtiyacı bulunan işletmeler için uygulamaya uygun ürünün belirlenmesi konusunda teknik değerlendirme önem taşır.
SPEEDER 60 ER11 gibi yüksek hızlı spindle çözümlerinde 60.000 rpm’ye kadar çıkabilen çalışma aralığı, ER11 takım bağlama sistemi ve farklı makine arayüzleri gibi özellikler bulunabilmektedir. Ancak bu özelliklerin işletmenin gerçek üretim senaryosuyla birlikte değerlendirilmesi gerekir.
KR Teknik üzerinden hız kafası seçimi yapılırken mevcut CNC tezgâhınız, kullanılacak takım ve hedeflenen operasyon hakkında bilgi paylaşarak uygulamaya uygun çözümün değerlendirilmesini sağlayabilirsiniz.
Sonuç
Yüksek devirli işleme için hız kafası seçimi, yalnızca maksimum spindle devrine göre yapılmamalıdır. Takım çapı, işleme türü, gerekli kesme koşulları, yüzey beklentisi, takım bağlama sistemi ve mevcut CNC tezgâhının kapasitesi birlikte değerlendirilmelidir.
Özellikle küçük çaplı takımların kullanıldığı işlemlerde mevcut spindle kapasitesinin operasyon için yeterli olup olmadığı kontrol edilmelidir. Gereken devir mevcut sistem tarafından karşılanamıyorsa, uygun özelliklere sahip bir elektronik hız kafası yüksek devirli işleme için değerlendirilebilir.
KR Teknik’in elektronik hız kafaları çözümleri, CNC tezgâhlarında yüksek devir ihtiyacı bulunan uygulamalar için alternatifler sunmaktadır. Doğru ürün seçimi ise her zaman tezgâh + takım + malzeme + operasyon birlikte değerlendirilerek yapılmalıdır.
Sık Sorulan Sorular
Yüksek devirli işleme için hız kafası ne zaman kullanılır?
Mevcut CNC spindle’ının belirli bir operasyon için ihtiyaç duyulan devri sağlayamadığı durumlarda yüksek hızlı bir hız kafası çözümü değerlendirilebilir.
Hız kafası seçerken en önemli kriter nedir?
Tek bir kriter belirlemek yerine takım çapı, gerekli devir, operasyon türü, takım bağlama sistemi ve CNC tezgâh uyumluluğu birlikte değerlendirilmelidir.
Küçük çaplı takımlarda neden yüksek devir gerekir?
Küçük çaplı takımlarla uygun kesme koşullarına ulaşmak için daha yüksek spindle devri gerekebilir. İhtiyaç duyulan değer kullanılan takım ve işleme koşullarına göre belirlenmelidir.
SPEEDER 60 ER11 kaç rpm ile çalışabilir?
SycoTec’in güncel ürün sayfasında SPEEDER 60 ER11 için 7.000–60.000 rpm devir aralığı belirtilmektedir.
SPEEDER 60 ER11 hangi takım bağlama sistemini kullanır?
SPEEDER 60 ER11, ER11 takım bağlama sistemi kullanır. Üretici verilerine göre maksimum takım sapı çapı 7 mm’dir.
Yüksek devir her zaman daha iyi yüzey kalitesi sağlar mı?
Hayır. Yüzey kalitesi; spindle devrinin yanı sıra takım, ilerleme, kesme koşulları, takım bağlama ve tezgâhın çalışma koşulları gibi birçok faktöre bağlıdır.
Her CNC tezgâhına hız kafası takılabilir mi?
Ürüne ve tezgâha göre uyumluluk değişir. Takım arayüzü, bağlantı yapısı ve kullanım şekli önceden kontrol edilmelidir.
KR Teknik hız kafası seçiminde destek sağlıyor mu?
KR Teknik’in elektronik hız kafaları ürün grubu üzerinden yüksek devirli CNC uygulamalarına yönelik çözümler incelenebilir. Uygun ürünün belirlenmesi için tezgâh ve operasyon bilgilerinin birlikte değerlendirilmesi gerekir.